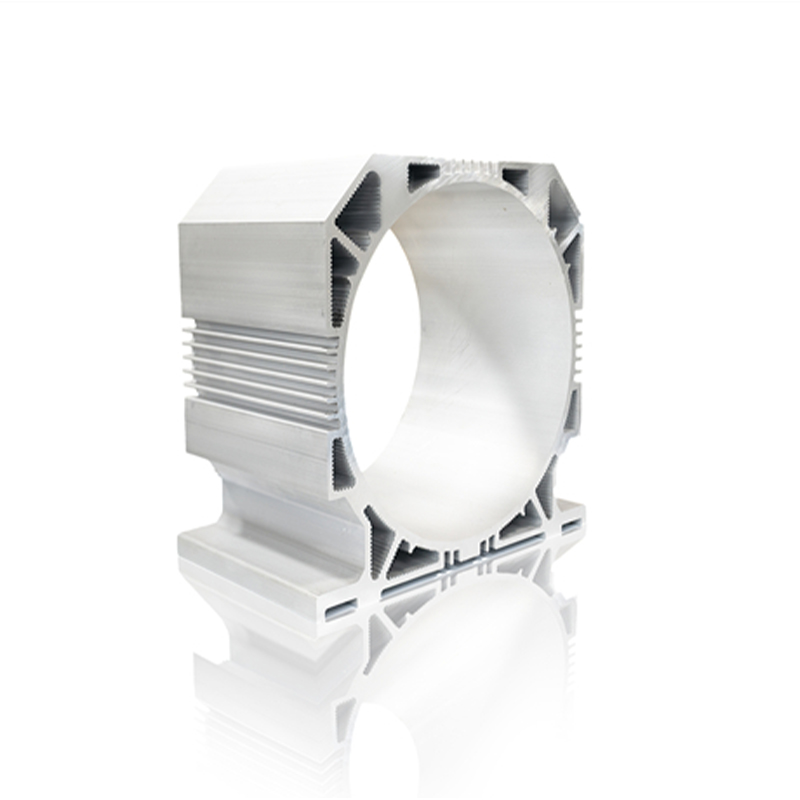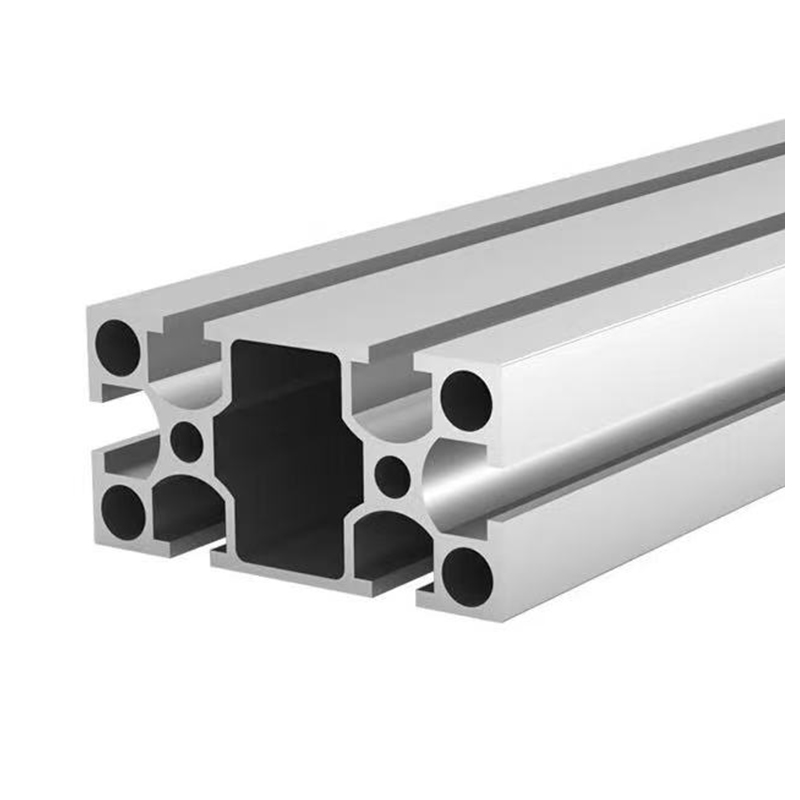
এক্সট্রুড অ্যালুমিনিয়াম সেই উপকরণগুলির মধ্যে একটি যা আধুনিক জীবনকে শান্তভাবে ধরে রাখে। এটি আমাদের বাড়ির চারপাশে জানালার ফ্রেম, সৌর প্যানেলের পিছনে মাউন্টিং রেল, বৈদ্যুতিক গাড়ির ভিতরে হালকা ওজনের অংশ এবং স্বয়ংক্রিয় উত্পাদন লাইনের পরিষ্কার কাঠামো গঠন করে। Huilv-এ, আমরা প্রতিদিন স্থাপত্য, ফটোভোলটাইক, এবং শিল্প অ্যালুমিনিয়াম প্রোফাইল তৈরি করি এবং এক্সট্রুড অ্যালুমিনিয়াম কীভাবে তৈরি হয় তার মৌলিক গল্পটি ব্যবহারিক এবং আকর্ষণীয় উভয়ই।
সহজ কথায়, এক্সট্রুশন একটি আকৃতির প্রক্রিয়া। একটি উত্তপ্ত অ্যালুমিনিয়াম বিলেট একটি সাবধানে কাটা খোলার সাথে একটি স্টিলের ডাই দিয়ে ধাক্কা দেওয়া হয়। ডাই ধাতুটিকে তার ক্রস-বিভাগীয় আকৃতি দেয়, অনেকটা আকৃতির অগ্রভাগের মাধ্যমে ময়দা চেপে দেওয়ার মতো। বাকি প্রক্রিয়াটি হল তাপমাত্রা, চাপ, গতি, শীতলকরণ এবং তাপ চিকিত্সা নিয়ন্ত্রণ করা যাতে চূড়ান্ত প্রোফাইলটি সোজা, শক্তিশালী এবং মাত্রাগতভাবে সঠিক।
এক্সট্রুড অ্যালুমিনিয়াম হল অ্যালুমিনিয়ামের একটি অবিচ্ছিন্ন দৈর্ঘ্য যা একটি নির্দিষ্ট ক্রস-বিভাগীয় প্রোফাইল তৈরি করতে একটি ডাই খোলার মাধ্যমে বাধ্য করা হয়েছে। এই প্রোফাইলটি একটি সাধারণ কঠিন বার, একটি আধা-ফাঁপা আকৃতি, বা অভ্যন্তরীণ পাঁজর সহ একটি জটিল ফাঁপা নল হতে পারে। সাধারণ এক্সট্রুশন অ্যালোয় 6063, 6061 এবং 6005A অন্তর্ভুক্ত। তাদের মধ্যে, 6063-T5 অ্যালুমিনিয়াম স্থাপত্য এবং সাধারণ-উদ্দেশ্য প্রোফাইলের জন্য ব্যাপকভাবে ব্যবহৃত হয় কারণ এটি গঠনযোগ্যতা, ক্ষয় প্রতিরোধের এবং পৃষ্ঠের ফিনিশের একটি ভাল ভারসাম্য সরবরাহ করে।
ডাই প্রক্রিয়ার হৃদয়। এটি সাধারণত H13 টুল স্টিল থেকে তৈরি করা হয় এবং সঠিক প্রোফাইল আকৃতি দিয়ে মেশিন করা হয়। ফাঁপা প্রোফাইলগুলির জন্য, ডাইতে একটি ম্যান্ড্রেল বা একটি পোর্টহোল নকশা অন্তর্ভুক্ত থাকতে পারে যা ধাতুকে মূলের চারপাশে প্রবাহিত করতে দেয় এবং তারপর চাপে আবার একসাথে ঝালাই করতে দেয়। ডাইয়ের গুণমান, এর তাপ চিকিত্সা এবং এর রক্ষণাবেক্ষণ সবই সমাপ্ত এক্সট্রুশনের পৃষ্ঠের গুণমান এবং মাত্রিক সামঞ্জস্যকে প্রভাবিত করে।
প্রতিটি ভাল এক্সট্রুশন প্রেসের আগে শুরু হয়। কাঁচামাল হল একটি অ্যালুমিনিয়াম বিলেট, যা একটি নির্দিষ্ট খাদের ঢালাই লগ। খাদ চূড়ান্ত আবেদন জন্য নির্বাচিত হয়. একটি উইন্ডো প্রোফাইলের চমৎকার পৃষ্ঠ ফিনিস এবং আবহাওয়া প্রতিরোধের প্রয়োজন হতে পারে, যখন একটি ব্যাটারি ট্রে বা ক্র্যাশ বক্সের উচ্চ শক্তি এবং শক্তি শোষণের প্রয়োজন হতে পারে। বিলেটটি সঠিক দৈর্ঘ্যে কাটা হয়, পৃষ্ঠের ত্রুটিগুলির জন্য পরিদর্শন করা হয় এবং কখনও কখনও অভ্যন্তরীণ গঠন এবং এক্সট্রুশন আচরণের উন্নতির জন্য একত্রিত করা হয়।
পরিষ্কার-পরিচ্ছন্নতা গুরুত্বপূর্ণ। যদি বিলেট দূষণ, অক্সাইড বা আর্দ্রতা বহন করে, সেই সমস্যাগুলি পরে ফোস্কা, দাগ বা দুর্বল অংশ হিসাবে দেখা দিতে পারে। অভিজ্ঞ এক্সট্রুডাররা বিলেট প্রস্তুতিকে প্রথম মানের চেকপয়েন্ট হিসাবে বিবেচনা করে, একটি রুটিন পদক্ষেপ হিসাবে নয়।
বিলেটকে একটি ইন্ডাকশন ফার্নেস বা গ্যাস-চালিত চুল্লিতে এমন তাপমাত্রায় উত্তপ্ত করা হয় যা অ্যালুমিনিয়ামকে প্রবাহিত করার জন্য যথেষ্ট নরম করে তোলে কিন্তু এত গরম নয় যে এটি গলে যায় বা ক্ষতিগ্রস্ত হয়। অনেক 6xxx অ্যালোয়ের জন্য, বিলেটের তাপমাত্রা সাধারণত 450 থেকে 500 ডিগ্রি সেলসিয়াসের মধ্যে থাকে। সঠিক পরিসীমা খাদ, প্রোফাইল আকৃতি এবং প্রেস সেটআপের উপর নির্ভর করে।
ডাইও প্রিহিটেড করা হয়। একটি ঠান্ডা ডাই যোগাযোগের মুহূর্তে অ্যালুমিনিয়ামকে ঠান্ডা করে, ধাতব প্রবাহকে অসম করে তোলে এবং পৃষ্ঠের ত্রুটি বা ক্ষতির ঝুঁকি বাড়িয়ে দেয়। প্রিহিটিং ধাতুকে ভারবহন অঞ্চলের মধ্য দিয়ে মসৃণভাবে চলতে সাহায্য করে এবং একটি স্থিতিশীল এক্সট্রুশন গতিকে সমর্থন করে।
একবার বিলেট সঠিক তাপমাত্রায় পৌঁছে গেলে, এটি এক্সট্রুশন পাত্রে লোড করা হয়। একটি হাইড্রোলিক রাম একটি ডামি ব্লকের মাধ্যমে চাপ প্রয়োগ করে, অ্যালুমিনিয়ামকে ডাইয়ের বিরুদ্ধে ঠেলে দেয়। ধাতুটি ডাই খোলার মাধ্যমে বাধ্য হয় এবং একটি অবিচ্ছিন্ন প্রোফাইল হিসাবে আবির্ভূত হয়। প্রোফাইলের আকার এবং জটিলতার উপর নির্ভর করে প্রেসের ক্ষমতা কয়েকশ টন থেকে কয়েক হাজার টন পর্যন্ত হতে পারে।
সলিড প্রোফাইলগুলি তুলনামূলকভাবে সোজা, তবে ফাঁপা প্রোফাইলগুলির জন্য আরও উন্নত ডাই ডিজাইনের প্রয়োজন হয়। একটি পোর্টহোল ডাইতে, ধাতুটি বিভিন্ন স্রোতে বিভক্ত হয়, ম্যান্ড্রেলের চারপাশে প্রবাহিত হয় এবং তারপর ডাই থেকে বেরিয়ে যাওয়ার আগে একটি ওয়েল্ডিং চেম্বারে পুনরায় যোগ দেয়। যদি তাপমাত্রা, চাপ এবং গতি ভারসাম্যপূর্ণ না হয়, তাহলে ওয়েল্ড সিমগুলি যথেষ্ট শক্তিশালী নাও হতে পারে বা অ্যানোডাইজ করার পরে দৃশ্যমান হতে পারে। এই কারণেই এক্সট্রুশনকে প্রায়শই একটি যান্ত্রিক প্রক্রিয়া এবং একটি ধাতব প্রক্রিয়া হিসাবে বর্ণনা করা হয়।
প্রোফাইল ডাই ছেড়ে যাওয়ার সাথে সাথে এটি এখনও গরম এবং নরম। ঠাণ্ডা অবিলম্বে শুরু হয়। কিছু সংকর ধাতু বাতাসে ঠাণ্ডা হয়, অন্যদের জন্য জলের কুয়াশা বা স্প্রে নিভানোর প্রয়োজন হয়। তাপ-চিকিত্সাযোগ্য সংকর ধাতুগুলির জন্য, শীতলকরণের হার গুরুত্বপূর্ণ কারণ এটি মাইক্রোস্ট্রাকচার এবং অবশেষে যান্ত্রিক বৈশিষ্ট্যগুলিকে প্রভাবিত করে। এই পর্যায়টিকে কখনও কখনও প্রেস quenching বলা হয় যখন প্রেস প্রস্থানের ডানদিকে কুলিং করা হয়।
যদি ঠাণ্ডা খুব ধীর হয়, তবে খাদটি তার পূর্ণ শক্তির সম্ভাব্যতায় পৌঁছাতে পারে না। যদি এটি খুব দ্রুত বা অসম হয়, প্রোফাইলটি বিকৃত, ফাটল বা অবাঞ্ছিত অভ্যন্তরীণ চাপ তৈরি করতে পারে। লক্ষ্য হল নিয়ন্ত্রিত কুলিং যা বার্ধক্যের জন্য ধাতু প্রস্তুত করার সময় আকৃতি সংরক্ষণ করে।
ঠান্ডা হওয়ার পরে, এক্সট্রুশনটি টানা বা সামান্য প্রসারিত হয়। স্ট্রেচিং সহজ শোনাতে পারে, কিন্তু এটি একটি গুরুত্বপূর্ণ সংশোধন পদক্ষেপ। এটি প্রোফাইল সোজা করতে, অভ্যন্তরীণ চাপ থেকে মুক্তি দিতে এবং মাত্রিক স্থিতিশীলতা উন্নত করতে সহায়তা করে। প্রসারিত পরিমাণ সাধারণত ছোট হয়, প্রায়শই প্রায় এক থেকে তিন শতাংশ, তবে এটি অবশ্যই খাদ এবং প্রোফাইল আকৃতির জন্য সামঞ্জস্য করতে হবে।
প্রসারিত প্রোফাইল তারপর রুক্ষ দৈর্ঘ্য কাটা হয়. একটি করাত এটিকে আরও প্রক্রিয়াকরণের জন্য পরিচালনাযোগ্য বিভাগে কাটাতে পারে, যেমন বার্ধক্য, ফিনিশিং, মেশিনিং বা সমাবেশ। এই মুহুর্তে, প্রোফাইলটির মৌলিক আকৃতি রয়েছে, তবে এটি এখনও তার চূড়ান্ত মেজাজ বা পৃষ্ঠের অবস্থায় পৌঁছেনি।
অনেক এক্সট্রুড অ্যালুমিনিয়াম পণ্যের জন্য, পরবর্তী পর্যায়ে কৃত্রিম বার্ধক্য। প্রোফাইলগুলি একটি বার্ধক্য ওভেনে স্থাপন করা হয় এবং একটি নির্দিষ্ট সময়ের জন্য একটি নিয়ন্ত্রিত তাপমাত্রায় রাখা হয়। নির্দিষ্ট 6xxx অ্যালয়গুলির জন্য একটি সাধারণ চক্র 10 থেকে 12 ঘন্টার জন্য প্রায় 350 ডিগ্রি ফারেনহাইট হতে পারে, যদিও সঠিক পরামিতিগুলি খাদ এবং পছন্দসই মেজাজের উপর নির্ভর করে।
বার্ধক্যের সময়, অ্যালুমিনিয়ামের ভিতরে ধাতুবিদ্যার পরিবর্তন ঘটে। অ্যালোয়িং উপাদানগুলি সূক্ষ্ম অবক্ষেপ তৈরি করে যা ধাতুর নমনীয়তাকে ধ্বংস না করেই শক্তিশালী করে। এইভাবে উপাদানটি T5 বা T6 এর মতো মেজাজে পৌঁছায়। একটি নরম প্রোফাইল এবং একটি শক্তিশালী, টেকসই একটির মধ্যে পার্থক্য প্রায়ই এই সাবধানে নিয়ন্ত্রিত চুলা চক্রে নেমে আসে।
প্রোফাইল সঠিক মেজাজ আছে একবার, এটি সমাপ্ত এবং গড়া করা যেতে পারে. সাধারণ সমাপ্তির মধ্যে রয়েছে অ্যানোডাইজিং, পাউডার লেপ, পেইন্টিং এবং যান্ত্রিক ব্রাশিং। অ্যানোডাইজিং একটি প্রতিরক্ষামূলক অক্সাইড স্তর তৈরি করে এবং রঙ বা ধাতব চেহারা যোগ করতে পারে। পাউডার আবরণ স্থাপত্য এবং বহিরঙ্গন অ্যাপ্লিকেশনের জন্য একটি টেকসই, আবহাওয়া-প্রতিরোধী পৃষ্ঠ প্রদান করে।
ফ্যাব্রিকেশনে চূড়ান্ত দৈর্ঘ্য কাটা, CNC মেশিনিং, ড্রিলিং, নমন, মিলিং, লঘুপাত এবং সমাবেশ জড়িত থাকতে পারে। কিছু প্রোফাইল উইন্ডো এবং দরজা সিস্টেম ইনস্টল করার জন্য প্রস্তুত হয়ে যায়। অন্যরা সোলার প্যানেল ফ্রেম, স্বয়ংচালিত উপাদান, বা শিল্প মেশিন ফ্রেম হয়ে ওঠে। এক্সট্রুশন প্রক্রিয়া আকৃতি তৈরি করে, কিন্তু ফিনিশিং এবং ফেব্রিকেশন এটিকে ব্যবহারযোগ্য পণ্যে পরিণত করে।
মান নিয়ন্ত্রণ শুধুমাত্র শেষ পর্যন্ত ঘটবে না। এটি পুরো ওয়ার্কফ্লো মাধ্যমে সঞ্চালিত হয়. বিলেট খাদ এবং পৃষ্ঠের অবস্থার জন্য পরীক্ষা করা হয়। চুল্লির তাপমাত্রা এবং এক্সট্রুশন গতি নিরীক্ষণ করা হয়। প্রোফাইলটি মাত্রা, সোজাতা, মোচড়, পৃষ্ঠের ত্রুটি এবং প্রাচীরের বেধের জন্য পরিদর্শন করা হয়। বার্ধক্যের পরে, নমুনাগুলি কঠোরতা এবং যান্ত্রিক বৈশিষ্ট্যগুলির জন্য পরীক্ষা করা যেতে পারে। অবশেষে, সমাপ্ত প্রোফাইল প্যাকিং বা সমাবেশ আগে আবার চেক করা হয়.
Traceability এছাড়াও গুরুত্বপূর্ণ. যদি একজন গ্রাহক পরে একটি ব্যাচ সম্পর্কে জিজ্ঞাসা করেন, একজন অভিজ্ঞ প্রস্তুতকারকের সমাপ্ত প্রোফাইলটিকে বিলেট লট, এক্সট্রুশন রান এবং তাপ চিকিত্সা চক্রের সাথে সংযুক্ত করতে সক্ষম হওয়া উচিত। সেই শৃঙ্খলাই ধারাবাহিক উৎপাদনকে মাঝে মাঝে ভালো ফলাফল থেকে আলাদা করে।
| মঞ্চ | প্রধান অ্যাকশন | কেন এটা ব্যাপার |
|---|---|---|
| বিলেট প্রস্তুতি | খাদ নির্বাচন করুন, কাটা, পরিদর্শন, এবং বিলেট পরিষ্কার করুন | দূষণ প্রতিরোধ করে এবং সামঞ্জস্যপূর্ণ ধাতু প্রবাহ সমর্থন করে |
| গরম করা | বিলেট গরম করুন এবং সঠিক তাপমাত্রায় মারা যান | অ্যালুমিনিয়ামকে গলে না বের করার জন্য যথেষ্ট নরম করে তোলে |
| এক্সট্রুশন | উচ্চ চাপ অধীনে ডাই মাধ্যমে বিলেট ধাক্কা | ক্রস-বিভাগীয় প্রোফাইল আকৃতি তৈরি করে |
| শীতল এবং quenching | প্রোফাইল ডাই ছেড়ে যাওয়ার সাথে সাথে শীতলতা নিয়ন্ত্রণ করুন | মাইক্রোস্ট্রাকচার, শক্তি এবং বিকৃতিকে প্রভাবিত করে |
| প্রসারিত এবং কাটা | সোজা করুন, স্ট্রেস উপশম করুন এবং লম্বায় কাটুন | সোজাতা এবং মাত্রিক স্থায়িত্ব উন্নত করে |
| বার্ধক্য | একটি বার্ধক্য চুলায় তাপ প্রোফাইল | T5, T6, বা অন্যান্য প্রয়োজনীয় মেজাজ বিকাশ করে |
| ফিনিশিং এবং ফেব্রিকেশন | Anodize, আবরণ, মেশিন, বাঁক, এবং জড়ো করা | প্রোফাইলটিকে একটি সমাপ্ত, ব্যবহারযোগ্য পণ্যে পরিণত করে |
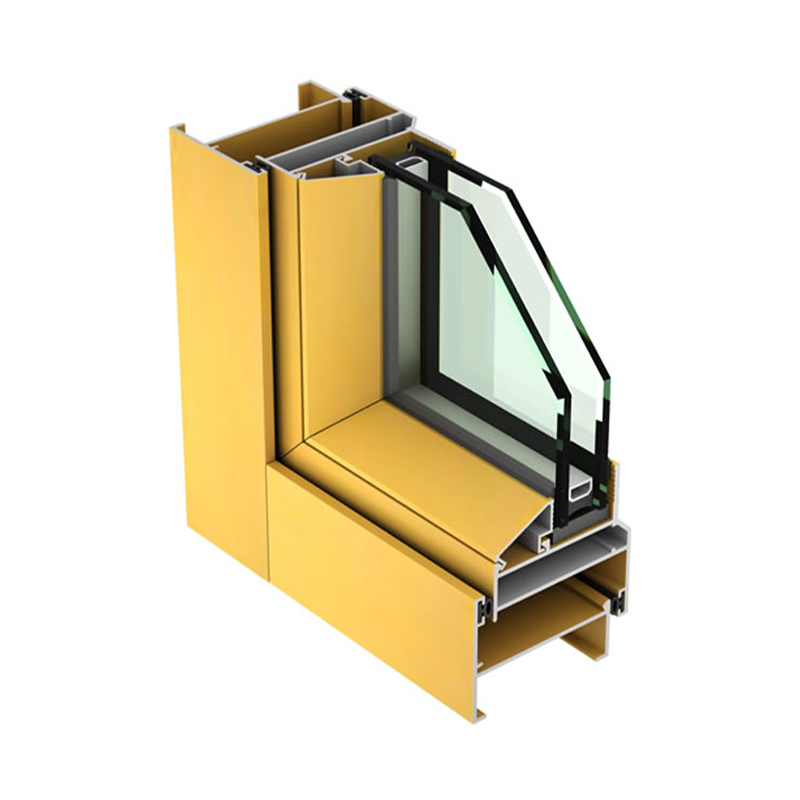
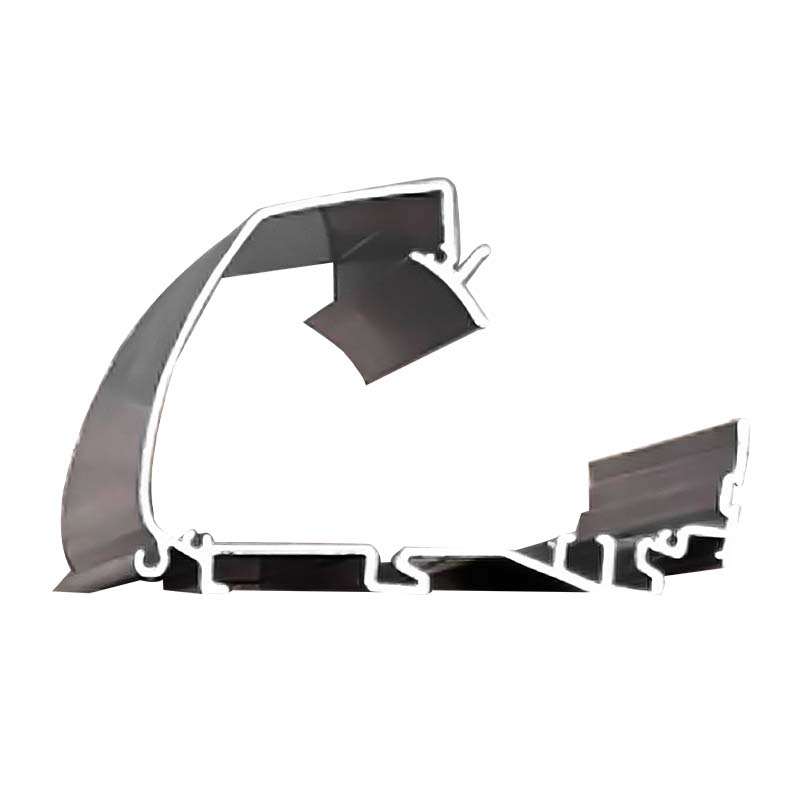
আর্কিটেকচারাল প্রোফাইলগুলি সবচেয়ে পরিচিত এক্সট্রুড অ্যালুমিনিয়াম পণ্যগুলির মধ্যে রয়েছে। তারা জানালার ফ্রেম, দরজার ফ্রেম, পর্দা প্রাচীর সিস্টেম, সানশেড, ব্যালকনি রেলিং এবং লাউভার সিস্টেমে পরিণত হয়। এই প্রোফাইলগুলির মসৃণ পৃষ্ঠতল, সঠিক মাত্রা এবং নির্ভরযোগ্য আবহাওয়া প্রতিরোধের প্রয়োজন। পণ্য যেমন নন-থার্মাল কেসমেন্ট উইন্ডো প্রোফাইল প্রদর্শন করুন কিভাবে এক্সট্রুশন ভবনের কার্যকারিতা এবং চেহারা উভয়কেই সমর্থন করে।
ফটোভোলটাইক শিল্পে, সৌর প্যানেল ফ্রেম এবং মাউন্টিং বন্ধনীর জন্য এক্সট্রুড অ্যালুমিনিয়াম ব্যবহার করা হয়। এই প্রোফাইলগুলিকে সৌর মডিউলগুলিকে বছরের পর বছর সুরক্ষিত রাখার সময় বাইরের এক্সপোজার, বাতাসের ভার এবং তাপমাত্রার পরিবর্তনগুলি পরিচালনা করতে হবে। একটি ভাল ডিজাইন করা ফ্রেম হালকা, শক্তিশালী এবং জারা প্রতিরোধী।
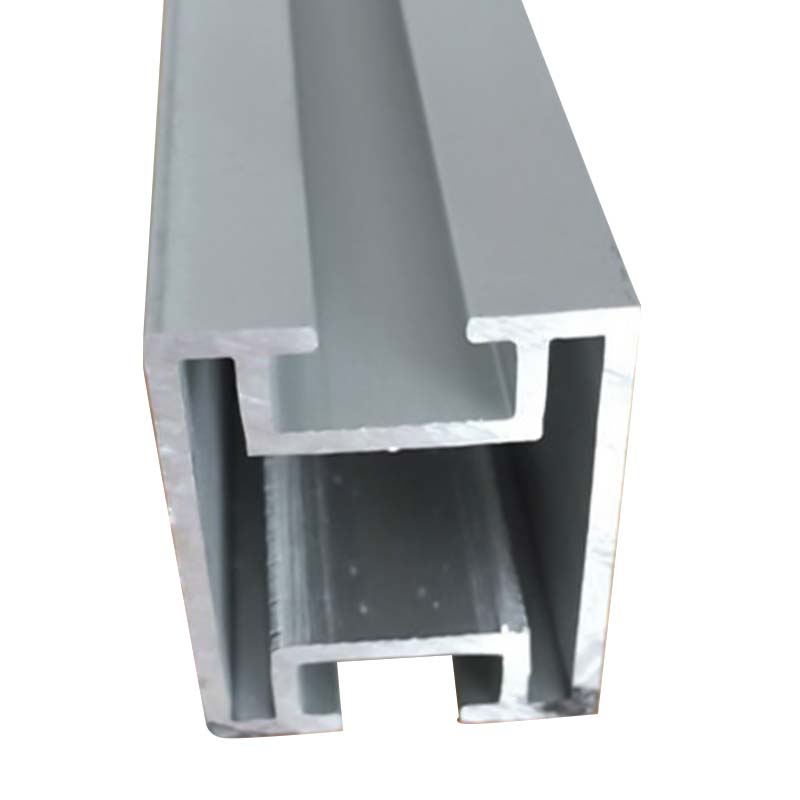 ফটোভোলটাইক মডিউলের জন্য অ্যালুমিনিয়াম সোলার প্যানেল ফ্রেম প্রোফাইল সৌর প্যানেল ফ্রেম এবং মাউন্টিং বন্ধনীগুলির জন্য হালকা ওজনের, জারা-প্রতিরোধী অ্যালুমিনিয়াম প্রোফাইল, দীর্ঘমেয়াদী মডিউল সুরক্ষা প্রয়োজন বহিরঙ্গন ফটোভোলটাইক ইনস্টলেশনের জন্য উপযুক্ত। পণ্য দেখুন →
স্বয়ংচালিত লাইটওয়েটিং আরেকটি গুরুত্বপূর্ণ ক্ষেত্র। এক্সট্রুড অ্যালুমিনিয়াম গাড়ির ওজন কমাতে সাহায্য করে যখন ক্র্যাশ কর্মক্ষমতা এবং কাঠামোগত অখণ্ডতা বজায় রাখে। প্রোফাইলগুলি ক্র্যাশ বক্স, ব্যাটারি ট্রে, বাম্পার বিম, সিল বিম, মোটর হাউজিং এবং অন্যান্য উপাদানগুলির জন্য ব্যবহার করা যেতে পারে। এই অংশগুলির জন্য প্রায়ই আঁটসাঁট সহনশীলতা, বিশেষায়িত অ্যালয় এবং গভীর প্রক্রিয়াকরণ যেমন CNC মেশিনিং এবং ঘর্ষণ আলোড়ন ঢালাই প্রয়োজন।
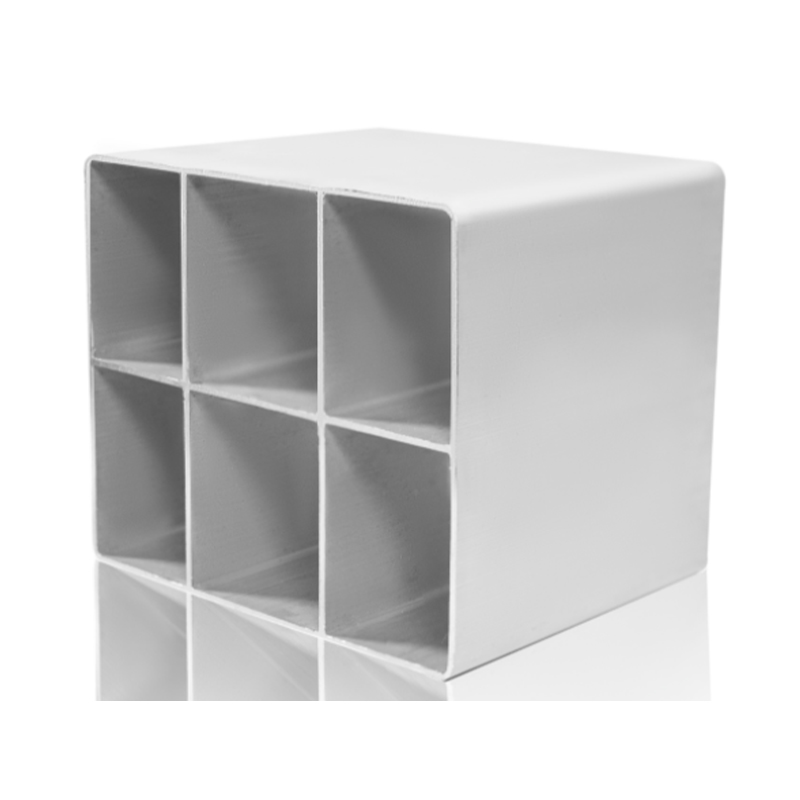 প্রভাব শক্তি শোষণের জন্য অটোমোটিভ ক্র্যাশ বক্স অ্যালুমিনিয়াম প্রোফাইল স্বয়ংচালিত ক্র্যাশ বাক্সগুলির জন্য হালকা এক্সট্রুড অ্যালুমিনিয়াম প্রোফাইলগুলি, প্রভাব শক্তি শোষণ করতে এবং সুরক্ষা সমর্থন করতে গাড়ির হালকা ওজনের মধ্যে অবস্থান করে। পণ্য দেখুন →
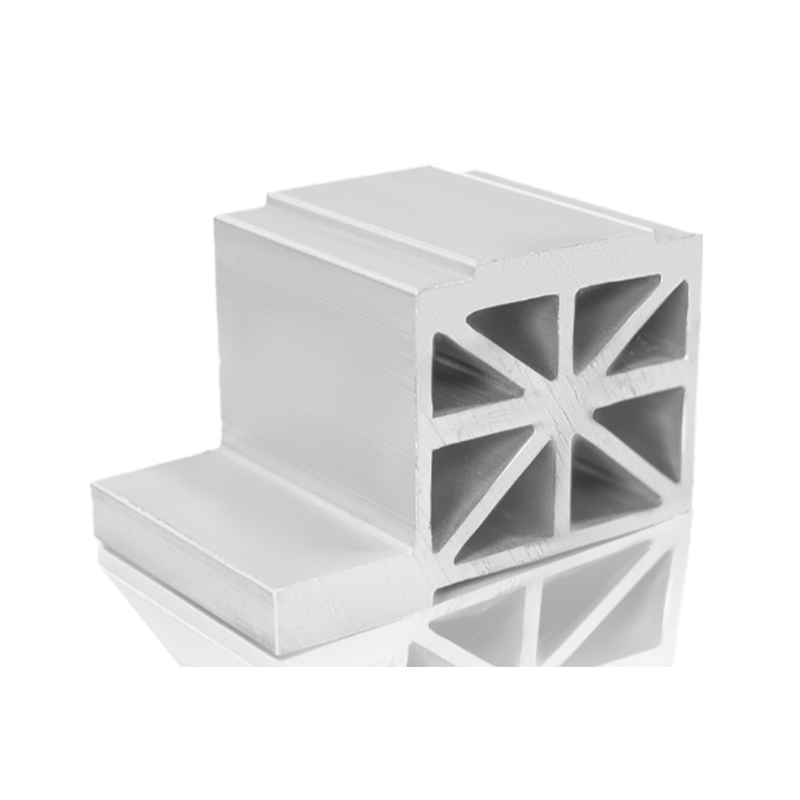 নতুন শক্তির যানবাহনের জন্য ব্যাটারি ট্রে অ্যালুমিনিয়াম প্রোফাইল নতুন শক্তির গাড়ির ব্যাটারি ট্রেগুলির জন্য উচ্চ-শক্তি, হালকা ওজনের অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল, ব্যাটারি সিস্টেমে তাপ অপচয় এবং কাঠামোগত সহায়তা প্রদান করে। পণ্য দেখুন →
ইন্ডাস্ট্রিয়াল এক্সট্রুশন একটি বিস্তৃত পরিসরও কভার করে। অ্যাসেম্বলি লাইন ফ্রেম, মেশিন গার্ড, ওয়ার্কস্টেশন, মেডিকেল ডিভাইস ফ্রেম এবং অটোমেশন স্ট্রাকচার সবই অ্যালুমিনিয়াম প্রোফাইলের উপর নির্ভর করে কারণ এগুলি মডুলার, একত্র করা সহজ এবং ক্ষয় প্রতিরোধী। এই অ্যাপ্লিকেশনগুলির জন্য, মাত্রিক সামঞ্জস্য এবং একটি পরিষ্কার পৃষ্ঠ প্রায়শই কাঁচা শক্তির মতোই গুরুত্বপূর্ণ।
এক্সট্রুড অ্যালুমিনিয়াম বৈশিষ্ট্যগুলির একটি অস্বাভাবিক সংমিশ্রণ সরবরাহ করে। এটি লাইটওয়েট কিন্তু স্ট্রাকচারাল অ্যাপ্লিকেশনের জন্য যথেষ্ট শক্তিশালী। এটি ক্ষয় প্রতিরোধ করে কারণ এর পৃষ্ঠে একটি প্রাকৃতিক অক্সাইড স্তর তৈরি হয়। এটি তাপ এবং বিদ্যুত ভালভাবে সঞ্চালন করে, যা এটিকে তাপ সিঙ্ক এবং বৈদ্যুতিক ঘেরের জন্য উপযোগী করে তোলে। এটি তার মৌলিক গুণাবলী হারানো ছাড়া বারবার পুনর্ব্যবহৃত করা যেতে পারে. সবচেয়ে গুরুত্বপূর্ণ, এটি জটিল ক্রস-সেকশনে গঠিত হতে পারে যা একা মেশিনিং বা ওয়েল্ডিং দ্বারা উত্পাদন করা কঠিন বা ব্যয়বহুল হবে।
সেই নকশার স্বাধীনতার কারণেই প্রকৌশলীরা এক্সট্রুশনে ফিরে আসছেন। একটি একক ডাই সমন্বিত পাঁজর, চ্যানেল, স্ক্রু পোর্ট এবং স্ন্যাপ-ফিট বৈশিষ্ট্য সহ হাজার হাজার অভিন্ন প্রোফাইল তৈরি করতে পারে। প্রক্রিয়াটি স্কেলে দক্ষ, তবুও কাস্টম প্রকল্প, স্বল্প উৎপাদন রান এবং চলমান পণ্যের উন্নতির জন্য যথেষ্ট নমনীয়।
এক্সট্রুড অ্যালুমিনিয়াম কীভাবে তৈরি করা হয় তা জানা দরকারী, তবে সঠিক উত্পাদন অংশীদার নির্বাচন করা ঠিক ততটাই গুরুত্বপূর্ণ। একটি নির্ভরযোগ্য এক্সট্রুডার খাদ নির্বাচন, ডাই ডিজাইন, প্রেস কন্ট্রোল, কুলিং, বার্ধক্য, ফিনিশিং এবং গুণমান পরিদর্শন বোঝে। এই জ্ঞান ব্যয়বহুল বিলম্ব প্রতিরোধ করতে সাহায্য করে এবং চূড়ান্ত প্রোফাইলটি তার প্রয়োগে প্রত্যাশিতভাবে কাজ করে তা নিশ্চিত করে।
Huilv এ, আমরা স্থাপত্য, ফটোভোলটাইক, স্বয়ংচালিত লাইটওয়েটিং এবং শিল্প সরঞ্জামের জন্য অ্যালুমিনিয়াম প্রোফাইল তৈরি করি। আমাদের অভিজ্ঞতা গভীর প্রক্রিয়াকরণ এবং সমাবেশ সহ বিলেট থেকে ফিনিশড প্রোফাইল পর্যন্ত সম্পূর্ণ যাত্রা কভার করে। আমরা বিশ্বাস করি ভাল এক্সট্রুশন শুধুমাত্র একটি ডাই মাধ্যমে ধাতু ঠেলাঠেলি সম্পর্কে নয়. এটি প্রতিটি ভেরিয়েবল নিয়ন্ত্রণ করা এবং গ্রাহকের আসলে কী প্রয়োজন তার প্রতি মনোযোগ দেওয়া।
এক্সট্রুড অ্যালুমিনিয়াম প্রক্রিয়াটি একটি উত্তপ্ত বিলেট এবং একটি অবিকল মেশিনযুক্ত ডাই দিয়ে শুরু হয়, তবে এটি পথ ধরে কয়েক ডজন ছোট সিদ্ধান্তের উপর নির্ভর করে। তাপমাত্রা, চাপ, গতি, কুলিং, স্ট্রেচিং, বার্ধক্য এবং ফিনিশিং সবই চূড়ান্ত ফলাফলকে আকৃতি দেয়। যখন এই পদক্ষেপগুলি যত্ন সহকারে পরিচালনা করা হয়, তখন এক্সট্রুড অ্যালুমিনিয়াম আধুনিক উত্পাদনের অন্যতম বহুমুখী এবং নির্ভরযোগ্য উপকরণ হয়ে ওঠে।
আপনি একটি উইন্ডো সিস্টেম, একটি সৌর মাউন্টিং সলিউশন, একটি স্বয়ংচালিত উপাদান, বা একটি শিল্প ফ্রেম বিকাশ করছেন কিনা, প্রক্রিয়াটি বোঝা আপনাকে আরও ভাল প্রশ্ন জিজ্ঞাসা করতে এবং আরও ভাল পছন্দ করতে সহায়তা করে৷ এবং আপনি যদি কখনও দেখতে চান কিভাবে এটি সব একত্রিত হয়, Huilv-এর দল সবসময় অ্যালুমিনিয়াম নিয়ে কথা বলতে আনন্দিত হয়৷
 +86-19156366875
 নং 1016, বাওচেং রোড, অর্থনৈতিক ও প্রযুক্তিগত উন্নয়ন অঞ্চল, জুয়ানচেং সিটি, আনহুই প্রদেশ, চীন
কপিরাইট © Anhui Huilong Group Huilv New Material Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত
অ্যালুমিনিয়াম প্রোফাইল নির্মাতারা